技术文章 |汽车大尺寸显示屏系统创新材料和工艺解决方案
前言
在过去的十年中,车辆的仪表显示有着颠覆性的发展。自特斯拉开始,车载显示屏幕便开始变得越来越像智能手机,按键减少、集成触控、高清显示、语音导航、语音/手势控制等等这些功能上的进步已被大众所认可。而在尺寸上来看,大屏多屏的趋势也是每次行业展览各厂家所必不可少的亮点技术。

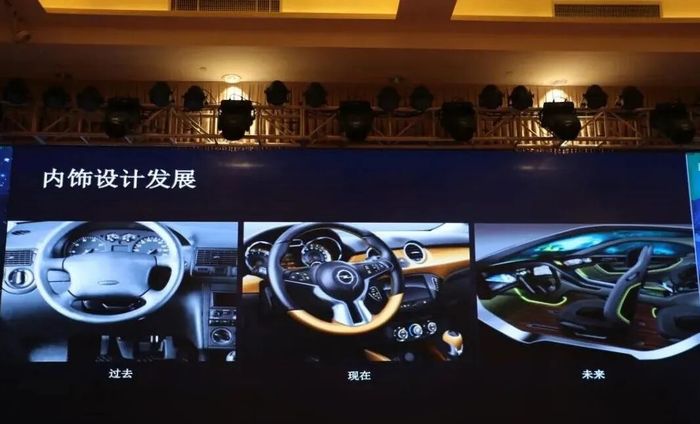
01.内饰设计发展●●
02.未来显示屏的技术要求●●
纵观近几年的内饰变化,我们会发现,汽车内部出现了越来越多、越来越大的显示屏。这些显示屏可以带给车内乘员更直观、更清晰的各种信息,比如说现在已经比较常见的车载导航。而在将来,车内的大型曲面显示屏会更加普遍。
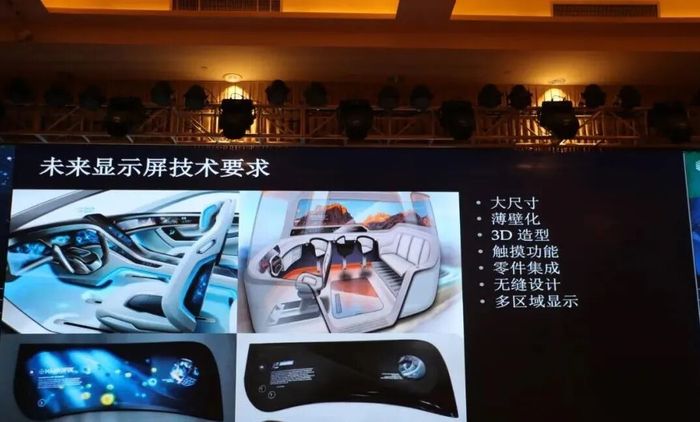
2.薄壁化。与传统的装饰盖板不同,现在的显示屏基本都有触控功能,所以盖板壁厚较薄。一般主机厂的要求在2.5mm,最厚不会超过3.0mm。考虑到介电常数等因素,大部分主机厂希望往2.0mm发展,所以盖板薄壁化是一个大的发展趋势。
3.3D曲面造型。从近年发布的概念车我们都可以看到,内饰基本都是3D造型的。不管是在设计自由度,还是用户体验来讲,3D曲面的显示屏在将来会越来越多。
4.触摸功能。随着现在的流行趋势,触摸功能将是今后显示屏所必备的。但是针对大显示屏,简单的触控功能甚至存在一定的安全隐患,这就必须在触控的同时增加反馈功能,比如说震动反馈,以提升操作的准确性。另一方面,大尺寸、触摸功能都会占据车内本就不充足的空间,因此零件集成也是一个必要结果。当然这些会导致触控本身的结构变得更复杂。
5.多区域显示。未来,出于安全与用户体验的考量,不同区域或将针对性的放置相应显示屏。
03.显示屏组成●●
显示屏现有的基本都是背光+LCD+触控的组合,内部组建其实都很脆弱,我们需要在最外面加上一层防护盖板,塑胶、玻璃都有应用在这块。
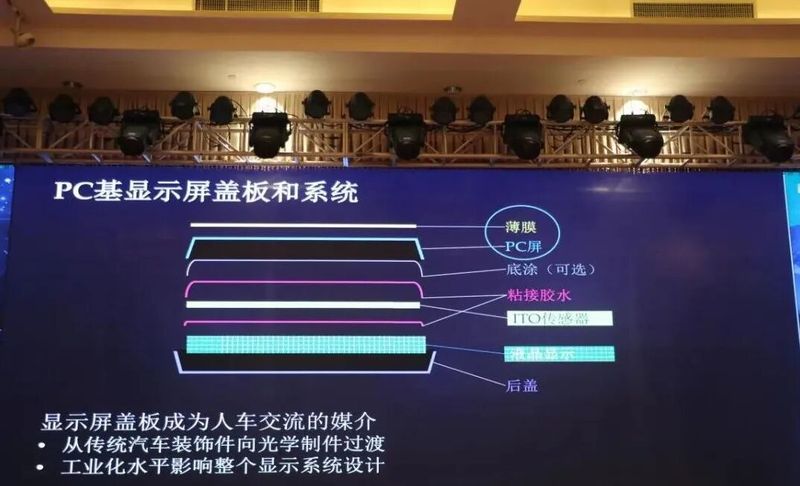
用PC或者PC/ABS注塑的传统装饰件厂商,未来一定会向生产具有高光学要求的部件过渡。不管是ITO玻璃、树脂或者LCD,目前的工业化水平较高,但盖板的设计和制造却可能成为它们的瓶颈,限制了相关应用突破。
3D曲面的盖板可以说非常难制造的,盖板的工业化水平甚至会影响到整个显示系统的设计。
硬涂层,一般来说需要2H的硬度,不会被指甲刮花。
防指纹,易清洁,防止使用过程中可视区变模糊。
AG AR等防止行车途中的光线干扰。
薄膜加PC层的总厚度一般不能超过2.5mm。
最重要的要求是低应力残留和低形变。PC在内部有应力残留时,就会产生双折射现象,看到类似彩虹纹的表观。如果要做非常薄的产品,需要非常大的保压压力,使得双折射现象非常明显。
而塑料件变形则会影响LCD的全贴合。一般来说,在全贴合情况下,期望显示区域的变形不要超过设计时的0.5mm,但事实,如果做1m这样大尺寸的产品时,变形1mm都是正常的,这也是难度较高的地方。
设计灵活度和风险可控也是大家的诉求。
04.显示盖板的生产工艺●●
IMD注塑:薄膜处理(丝网印刷/冲切)+镶嵌薄膜注塑
材料构成:PC薄膜+PC类材料
问题点:良品率低,主机厂批量生产风险太高
当做比较大和比较薄的产品时,可能会出现的三个问题:
薄膜在模具中很容易移动,一个大的薄膜放在模具中受到强剪切时会产生移动,这时油墨会挥发,即使使用的是耐高温油墨,同时也会产生严重的彩虹纹。
传统解决方法:1.采用高流动性的共聚PC,但缺点是比较软,做大尺寸的产品时会越来越软,变形也会比较大;2.增加壁厚,这种解决方案无法满足薄壁需求。
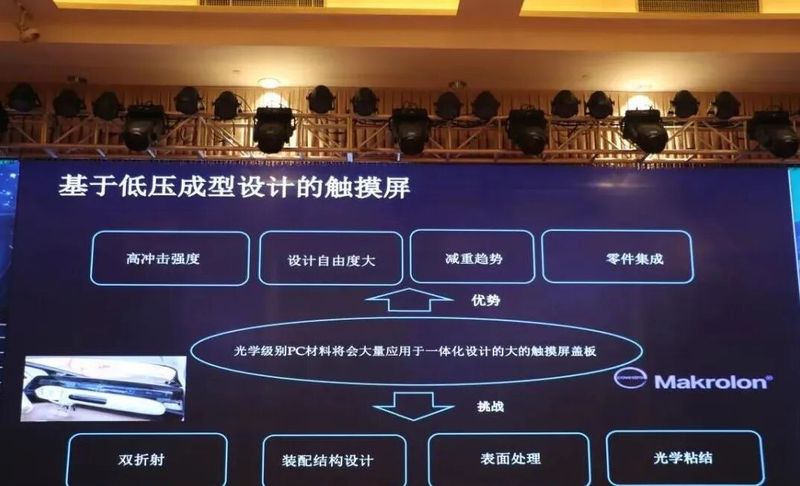
对于大尺寸显示屏,PC材料既有优势又有挑战,比如有双折射、装配设计、表面处理、光学粘接等挑战,光学粘接很大程度上取决于产品尺寸的稳定性。
注压成型
薄膜在模具中受剪切力容易偏移,但是受压则定位稳定。
注塑压缩工艺(ICM)是成熟的低压注塑方案,其优势在于降低制品应力,但是并不推荐生产复杂结构件、大型件,因为这些产品很难在模具中一次注塑成型,所以一般推荐结合双色设计。
薄膜处理+ 镶嵌薄膜的PC注压工艺+ PC/ABS注塑结构件,第二次的注塑件构件不一定是必须的,有时也可以用铸铝或者其他工艺来进行装配。
传统PC材料应用于盖板注塑成型时,控制双折射引起的彩虹纹是一个十分重要的任务。ICM能有效的降低彩虹纹,但最终结果与产品的形状和工艺条件也有很大的关系。SRF薄膜配合ICM可以进一步改善彩虹纹的状态。
装配设计优化—1K/2K设计
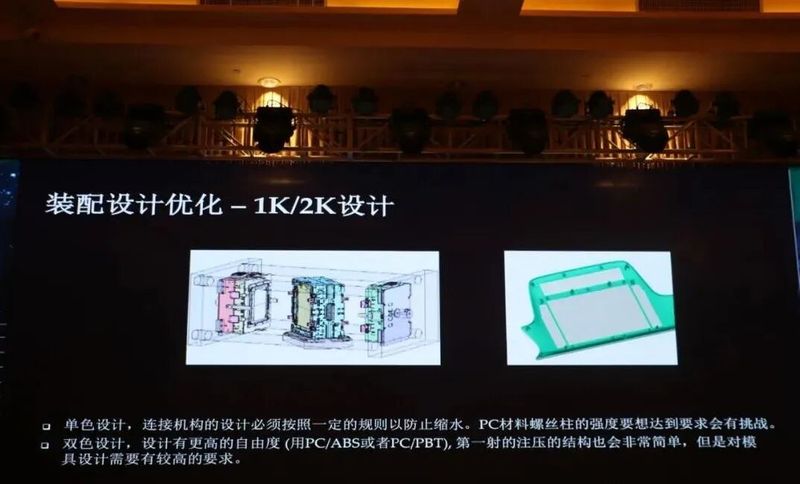
双色设计,设计有更高的自由度(用PC/ABS或者PC/PBT),第一射ICM的结构也会非常简单,但是对模具设计需要较高的要求。
双色设计不一定要用双色模来制造,要根据结构设计来看。在使用双色模时,第一射注压,第二射简单注塑,这对大部分厂商来讲很难,因为这需要足够大的注塑设备支持。
另一种方案就是,将第一射的注压和第二射的结构件分开,然后使用粘接工艺实现。这对高亮黑、钢琴黑的饰件制备是很合适的,因为它可以有效减少第二射产生的压痕。压痕在双色注塑中是很难调整的一个工艺步骤,每次切换模具或者更换模具时都要调整,这对模具工程师来讲很难受。
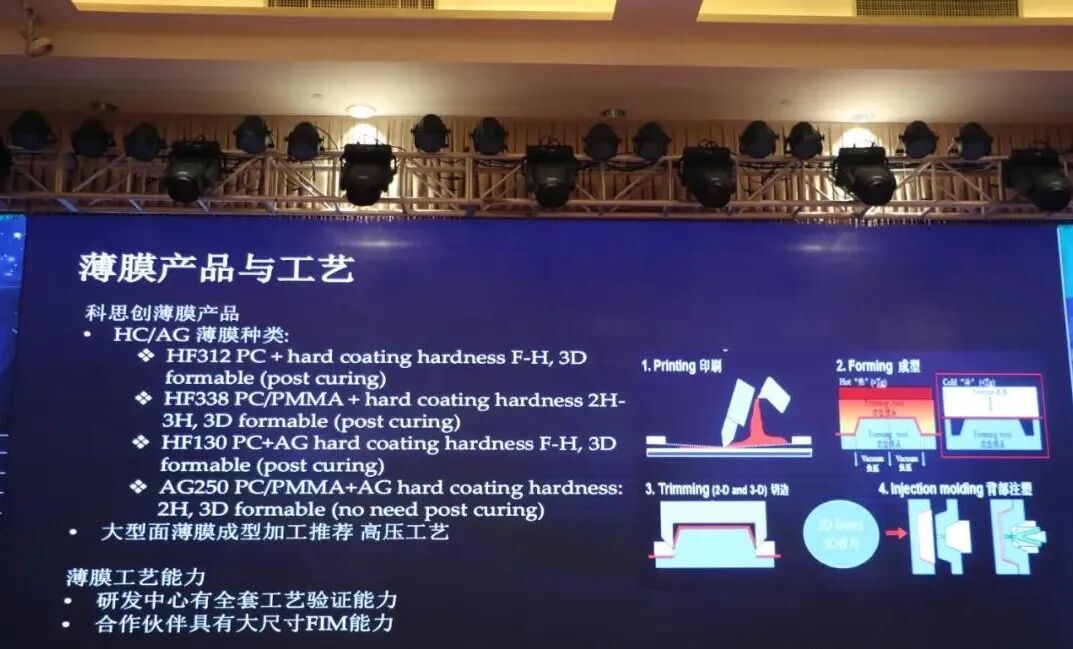
薄膜产品与工艺
大型面薄膜成型加工工艺推荐使用高压工艺而不是传统的热压工艺,这样薄膜上面的图案移动比较少,因为高压工艺温度相对更低。同时也推荐后固化工艺:在3D成型过程中,后固化在可以满足3D成型的同时让表面形成良好的耐刮效果。
工艺是否合理取决于结构设计,大部分的结构设计是和产品结合在一起的,对于表面来说,很多朋友或许认为用塑料设计会很复杂,但对大型的3D的显示屏来讲,这是一个误区。
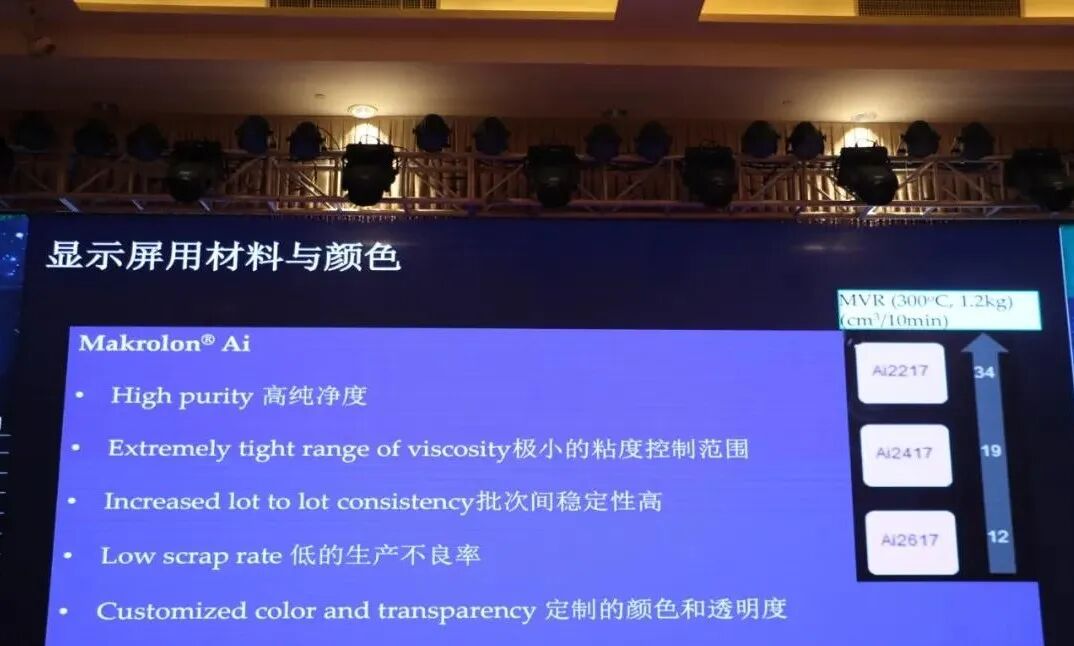
显示屏用材料与颜色
文章转载:智能汽车俱乐部
联系我们

手 机:13501743070
电 话:021-51001615
网 站:www.fulllightcn.com
邮 箱:info@fulllightcn.com
地 址:上海市虹口区松花江路2539号复旦科技园1号楼5层
产学研制造基地:江苏省苏州市昆山高新区元丰路232号(复旦大学创新转化研究院(昆山)创新中心)6号楼1层

